
Messtechnik, die sich an Ihre Anfoderungen anpasst
Mit dem umfassenden Portfolio an intelligenter Sensorik, Messdatenerfassung und Prüftechnik steht eine flexible und leistungsstarke Plattform für die präzise Überwachung und Steuerung industrieller Prozesse zur Verfügung.
Das Programm kombiniert modulare Hardware, hochgenaue Signalverarbeitung und offene Schnittstellen zu einer zukunftssicheren Gesamtlösung für vielseitige Anwendungen.
Mit uns als erfahrenem Partner an Ihrer Seite finden wir die maßgeschneiderte Lösung für Ihre spezifische messtechnische Aufgabe. Dank robuster Konstruktion und herstellerübergreifender Kompatibilität fügen sich die Messsysteme nahtlos in Ihre bestehende Automatisierung ein und wachsen flexibel mit Ihren Anforderungen – für maximale Präzision, Effizienz und Prozesssicherheit.
Messtechnik für die technologie von Morgen
Erfassen, verarbeiten und überwachen Sie Prozessdaten mit den Lösungen der PMR HandelsgmbH. Unser Spektrum deckt anspruchsvolle Aufgaben im Prüfstands-, Maschinen- und Anlagenbau ab.
Präzise Messdatenerfassung
Hochpräzise Analogfrontend-Elektronik und eine störsichere galvanische Trennung sorgen für saubere, reproduzierbare Messdaten – selbst unter anspruchsvollsten Umgebungsbedingungen. Die Q.Messmodule bietet langzeitstabile Performance für Labor, Prüfstand und Industrie.
Höchste Signalintegrität: Hochauflösende, rauscharme 24-Bit-Eingänge für Messungen im µV-Bereich sowie galvanische Trennung bis 1.200 V für maximale Störfestigkeit.
Hohe Messdynamik: Abtastraten bis 100 kHz pro Kanal und synchrone Signalerfassung (Jitter < 5 µs) für dynamische und transiente Messvorgänge.
Dezentral & Skalierbar: Modulare Architektur mit HOT SWAP, integrierter Datenlogger-Funktion und flexiblen Schnittstellen wie EtherCAT, Ethernet TCP/IP, OPC UA und MQTT.
Ihr Vorteil: Industriestabile Konstruktion, hohe MTBF (> 20 Jahre) und nahtlose Systemintegration in Ihre Automatisierungsumgebung.
In-Prozess-Temperaturmessung
Exakte Temperaturprofilierung und Ofenprüfung bei laufender Produktion – ganz ohne störende Schleppleitungen. Die Datenlogger durchfahren gemeinsam mit dem Produkt den Ofen und erfassen hochpräzise Messdaten an bis zu 20 Messstellen.
Robuster Hitzeschutz: Mikroporöse Isolierelemente schützen den Datenlogger zuverlässig bei Extremtemperaturen (-150 °C bis 1.300 °C) sowie beim direkten Durchlauf durch Ölabschreckbäder.
Präzisions-Logger & Funk-Telemetrie: Störsichere Datenaufzeichnung und hochauflösende Eingänge garantieren saubere, reproduzierbare Messdaten – optional per 2-Wege-Funktelemetrie live auf Ihren PC.
Normkonforme Analyse & Visuelle Kontrolle: Automatische Auswertung für Qualitätsaudits nach AMS2750 und CQI-9 sowie optische Video-Inspektion des Ofeninnenraums unter voller Last.
Ihr Vorteil: Lückenlose Qualitätssicherung, reduzierter Energieverbrauch und maximale Prozesssicherheit.
Universelle Digitalanzeiger & Prozessvisualisierung
Ermöglichen Sie eine präzise Messwertdarstellung und sichere Prozessüberwachung direkt im Schaltschrank oder vor Ort: Unsere digitalen Einbaumessgeräte erfassen eine Vielzahl industrieller Signalformen und bringen Messwerte klar und strukturiert zur Anzeige.
Universelle Signaleingänge: Flexibel konfigurierbar für analoge Normsignale (mA, V), Temperatursensoren (RTD, Thermoelemente), Widerstände, Frequenzen sowie Impuls- und Zählsignale.
Brillante Displays & Prozessgrafik: Hochkontrastreiche LED-, LCD- oder OLED-Anzeigen mit mehrzeiligen Textfeldern, Bargraph-Darstellungen oder Trendgrafiken garantieren optimale Ablesbarkeit aus allen Blickwinkeln.
Integrierte Steuer- & Schaltfunktionen: Ausgestattet mit frei programmierbaren Alarmausgängen, Relais sowie Re-Transmissionen von Messwerten als Analogsignal (0/4–20 mA).
Moderne Schnittstellen & Programmierung: Einfache Integration über Bus-Schnittstellen (z. B. Modbus, RS-485) sowie schnelle Einrichtung per App, NFC oder Menüführung.
Ihr Vorteil: Maximale Flexibilität, einfache Handhabung und verlässliche Prozesskontrolle für den Maschinen-, Anlagen- und Schaltschrankbau.
Multifunktionale Kalibrier- & Prüfmesstechnik
Optimieren Sie Ihre Wartungs-, Test- und Inbetriebnahmeaufgaben: Tragbare Multifunktionskalibratoren bieten eine Universallösung zur präzisen Messung, Simulation und Diagnose industrieller Signalgrößen im Feld und im Labor.
Vielseitige Signalverarbeitung: Erfassung und Simulation analoger Normsignale (Strom mA, Spannung V), Widerstände, Frequenzen sowie Temperatursensoren (RTD-Sensoren, Thermoelemente).
Hohe Präzision & Signalqualität: Exakte Generierung und Wandlung von Signalen mit minimalen Toleranzen für die verlässliche Überprüfung von Sensoren, Messumformern und Regelkreisen.
Ergonomisches Handling: Kontrastreiches Display für eine klare Messwertdarstellung, einfache intuitive Bedienung und robuster Akkubetrieb für den dauerhaften Mobileinsatz.
Intelligente Testfunktionen: Integrierte Rampen-, Stufen- und Schleifenfunktionen zur automatisierten Validierung und schnellen Fehlersuche in Prozessanlagen.
Ihr Vorteil: Höchste Messgenauigkeit, erhebliche Zeitersparnis bei Prüfprozessen und maximale Flexibilität für Wartung und Service.

Kabel/Mantel-Widerstandthermometer
Maßgeschneiderte Pt100-Widerstandsthermometer für Ihre Anforderungen. Vibrationsfest, schnelle Ansprechzeit, ab 1,6 mm Durchmesser. Ideal für Prüfstände, Kessel- und Maschinenbau. Kundenspezifische Lösungen für -200 °C bis 550 °C, Genauigkeit bis Klasse 1/10 DIN. Vielfältige Ausführungen.
Highlights:
- Robuster Aufbau
- Vibratiotnsfest
- Einfache Montage

Widerstandthermoemter-Stecker
Robuster Pt100-Fühler für raue Bedingungen – hochgenau (Klasse A, -70 bis 550 °C), IP67, M12-Goldstecker, 4-Leiter, Edelstahl, Widerstandswert aufgedruckt. Einfach montierbar, langlebig.
Highlights:
- Robust & präzise
- Einfache Montage mit M12 Stecker
- Praktisch & langlebig

Temperatursensoren für Industrie
Industrielle Pt100-Temperaturfühler mit genormtem Anschlusskopf. Mit vielfältigen Prozessanbindungen eignet er sich für thermische Prozesse von -70 °C bis 550 °C, Klasse „A“, 4-Leitertechnik und vibrationsfestem Messeinsatz.
- Robuster Aufbau
- flexibel Prozessanschlüsse
- Tauchhülsen

Kabel/Mantel-Thermoelement
Mantel-Thermoelemente Serie TC-C: präzise Temperaturmessung bis 1.300 °C, robust, schnell, für Industrie & Prüfstände. Zertifikate optional.
- Thermoelement: Typ J, K, T, N, S, R, B u. a.
- Bis 1250°C
- breite Palette an Mantelmaterial

Thermoelemente für Industrie Prozesse
Industrie-Thermoelemente mit Normanschluss, Edelstahl bis 1.300 °C, Klassengenauigkeit 1, flexible Einbaulängen für thermische Prozesse.
- Tauchhülsen
- Flansche
- Kundenspezifische Lösungen

Tauchhülsen
TAC-TW-Tauchhülsen: Sichere Trennung von Medium & Fühler, Tausch ohne Mediumkontakt. Gerade oder verjüngte Spitze für schnelle Ansprechzeit & hohen Druck
- Sicherer Einbau
- Flexibler Tausch
- Anpassungsfähig

Klemmring-verschraubungen
TAC-CF-Klemmring-Verschraubungen: Sichere Montage von Fühlern. Edelstahl bis 1.000 °C, PTFE-Klemmringe (280 °C, chemisch beständig, wiederlösbar).
- Einstellbare Einbaulänge
- Korrosionsbeständig
- Einfache und schnelle Montage

TC- Stecker Buchsen
TAC-CO: Stecker/Buchsen für Thermoelemente. Bis 200 °C, Montage an Kabel, Mantelleitung oder Panel.
- Mini Stecker und Buchse
- Standard Stecker und Buchse
- Gerate-Einbaukupplung

CQI-9 / AMS 2750
Wärmebehandlung: Kontinuierliche Qualitätsverbesserung (TUS, SAT, Ofeninstrumentierung). Kalibriert nach ISO/IEC 17025, kosteneffizient.
Highlights:
- Prüfpunkte im Berich 30 °C bis 1.150 °C
- Thermoelement CQI-9 und AMS 2750
- Kalibrierzertifikat

PMK Messumfomrer
Präziser Schleifenversorgter-Temperaturtransmitter für RTD, TC, mV, Ohm. 4–20 mA, 2-Leiter, -40…85°C, USB-Konfiguration
- Federzugklemmen
- 1500V Galvanschie Trennung
- einfache Konfiguration

PMD Messumfomrer
Präziser Schleifenversorgter-Temperaturtransmitter für RTD, TC, mV,V, Ohm. 4–20 mA, 2-Leiter, -40…85°C, USB-Konfiguration
- Hutschiene
- 1500V Galvanschie Trennung
- 6,2mm Baubreite
Quenchen
Das Quenchen (Abschrecken) ist der kritischste Prozessschritt bei der thermischen Vergütung metallischer Bauteile (z. B. Getriebeteilen im Einsatzhärten). Nach dem Glühen im Ofen (ca. 850 °C bis 1050 °C) werden die Werkstücke rasant in ein flüssiges Medium – meist Öl – getaucht. Ziel ist eine gezielte Gefügeumwandlung (Martensitbildung), die der Oberfläche maximale Härte und Verschleißfestigkeit verleiht, während der Kern zäh bleibt.
Beim Eintauchen durchläuft das Bauteil zeitlich nacheinander drei physikalische Phasen der Abkühlung:
Film-Siedephase (Leidenfrost-Effekt): Das Öl verdampft schlagartig auf der heißen Metalloberfläche. Es bildet sich ein isolierender Dampffilm, der die Wärmeabfuhr zunächst bremst.
Blasensiedephase: Der Dampffilm bricht zusammen, und das Öl kocht direkt auf der Oberfläche. In dieser Phase erfolgt der intensivste und schnellste Wärmeübergang.
Konvektive Phase: Unterschreitet die Produkttemperatur den Siedepunkt des Öls, verlangsamt sich die Abkühlung deutlich. Die Kühlrate hängt nun maßgeblich von der Viskosität und Strömung des Öls ab.
Da dieser Prozess in Sekundenschnelle abläuft, ist eine präzise Überwachung (Quench Monitoring) essenziell. Ungleichmäßiges Abkühlen führt zu Maßverzug, Formänderungen oder gefährlichen Rissbildungen. Moderne Durchlaufsysteme nutzen spezialisierte, hitze- und ölisolierte Datenlogger, um die realen Abkühlkurven unmittelbar am Produkt aufzuzeichnen. Dies hilft, die Qualität zu sichern und Alterungsprozesse des Öls rechtzeitig zu erkennen.
TUS
1. Was versteht man unter einer TUS? Eine TUS (Temperature Uniformity Survey oder Temperaturgleichmäßigkeitsprüfung) ist ein messtechnisches Verfahren im Ofenbau und der Wärmebehandlung. Dabei wird mit kalibrierten Sensoren überprüft, ob die Temperatur im qualifizierten Arbeitsbereich eines Industrieofens innerhalb der vorgeschriebenen Toleranzen (gemäß Normen wie AMS2750G oder CQI-9) liegt.
2. Warum ist die TUS so wichtig? Sie stellt sicher, dass jedes einzelne Bauteil im Ofen exakt den gleichen thermischen Bedingungen ausgesetzt ist. Dies verhindert Härtefehler, Gefügeabweichungen sowie unzulässigen Bauteilverzug und garantiert eine gleichbleibende Produktqualität.
3. Wie unterscheidet sich die TUS bei kontinuierlichen Öfen? Bei kontinuierlichen oder semi-kontinuierlichen Öfen (wie Durchlauf- oder Bandöfen) unterscheidet man zwischen der Volumetrischen Methode (für Öfen mit mehreren Regelzonen) und der Ebenen-Methode. Statt starrer Standorte wird hier ein Messrahmen (häufig mit einem durchlaufenden „Thru-Process“-Datenlogger) definiert durch den Ofen gefahren.
4. Welche Rolle spielt das „Thru-Process“-Monitoring? Moderne TUS-Systeme (z. B. von PhoenixTM) nutzen mitfahrende Datenlogger, die in einer thermischen Barriere geschützt direkt durch den aktiven Prozess transportiert werden. Über Funk-Telemetrie (Real-Time Telemetry) werden die Temperaturwerte live an einen PC übertragen, was Rüstzeiten minimiert und die Datensicherheit erhöht.
5. Welche Kriterien müssen messtechnisch erfüllt sein? Die Sensoren müssen in festgelegten Mustern (abhängig von Ofengröße und -klasse) positioniert werden. Die Messdaten müssen mindestens alle zwei Minuten aufgezeichnet werden.
CQI-9
CQI-9 (Heat Treat System Assessment, HTSA) ist ein vom Automobil-Branchenverband AIAG entwickelter, weltweit anerkannter Standard zur Überprüfung und Sicherung von Wärmebehandlungsprozessen. Er ist für Lieferanten der Automobilindustrie (wie OEMs und Zulieferer) verbindlich, um die Prozessstabilität zu maximieren und Fehlerrisiken zu minimieren.
Der Standard gliedert sich in mehrere Kernbereiche:
Management & Qualitätsplanung: Vorgaben für qualifiziertes Personal, Prozess-FMEAs und kontinuierliche Qualitätsdaten.
Anlagentechnik & Prozesskontrolle: Überwachung von Ofenanlagen und Hilfsmedien.
Pyrometrie (SAT & TUS): Streng regulierte Prüfungen wie die System Accuracy Test (SAT) und die Temperature Uniformity Survey (TUS), um die exakte Temperaturverteilung und Messgenauigkeit im Ofenarbeitsbereich nachzuweisen.
Prozesstabellen (Process Tables A–H): Detaillierte Vorgaben für spezifische Verfahren (z. B. Einsatzhärten, Vergüten, Glühen) inklusive regelmäßiger Abschreckbad-Analysen (Quench Monitoring).
Optrische Ofenüberprüfung
Das optische System von PhoenixTM (Optic System bzw. Optical Profiling) ermöglicht die visuelle Begutachtung von kontinuierlichen Industrieöfen und Wärmebehandlungsprozessen aus der Perspektive des Produkts („Product’s Eye View“).
Die Funktionsweise und die wesentlichen Komponenten lassen sich wie folgt zusammenfassen:
Mitfahrende Videokamera: Eine kompakte, hochauflösende Videokamera fährt geschützt in einer robusten, thermischen Barriere direkt mit den Werkstoffen durch den heißen Prozessofen.
Integrierte Beleuchtung: Leistungsstarke, hitzebeständige LED-Leuchten (Hochtemperatur-Lampen) sorgen für eine optimale Ausleuchtung des Ofeninneren während der Fahrt.
Anwendungsbereiche & Nutzen: Das System liefert wertvolle Einblicke, ohne dass der Ofen abgekühlt oder demontiert werden muss. Es dient der Überprüfung von:
Ofenmechanik & Zustand: Erkennung von beschädigten Isolierungen, defekten Heizelementen, Ventilatoren oder Transportbändern.
Warentransport: Analyse des Produktflusses auf Vibrationen, Stauungen oder unregelmäßige Bewegungen.
Prozessbeobachtung: Visuelle Kontrolle von Reaktionen wie dem Schmelzen von Lot (bei Lötofenprozessen) oder der Entstehung von Oberflächen- und Beschichtungsfehlern.
Strom-Signal
Ein mA-Signal – in der industriellen Messtechnik und Prozessautomation fast immer als 4…20-mA-Stromschleife (Current Loop) ausgeführt– ist der weltweit gängigste Standard zur analogen Übertragung von Messwerten (wie z. B. Temperatur, Druck oder Füllstand) zwischen einem Sensor/Messumformer und einer Steuerung (SPS oder Leitsystem).
Sensoren können mit einem 2 Poligen Kabel angeschlossen werden. Wenn das ein 4..20mA Signal ist, kann der Sensor darüber versorgt werden.
Grundprinzip und Skalierung
Bei einer 4–20-mA-Anordnung wird der Messwert proportional in einen elektrischen Strom umgewandelt:
4 mA entsprechen dem Nullpunkt
20 mA entsprechen dem Endwert
Jeder Zwischentemperaturwert lässt sich linear berechnen. Beträgt der Messwert beispielsweise genau die Hälfte des Messbereichs, fließt ein Strom von 12mA.
Warum beginnt das Signal bei 4 mA und nicht bei 0 mA? (Drahtbrucherkennung)
Ein entscheidender Vorteil gegenüber einem 0..20-mA-Signal ist der sogenannte Lebender Nullpunkt (4mA):
Fällt der Messwert auf das Minimum, fließen immer noch 4mA
Sinkt der Strom ab auf 0mA (oder unter einen bestimmten Schwellenwert), weiß das Leitsystem sofort, dass ein Fehler vorliegt – zum Beispiel ein Kabelbruch, eine Unterbrechung der Stromversorgung oder ein Defekt am Messumformer. Bei einem 0…20-mA-Signal wäre „0 mA“ von einem echten Messwert (Nullpunkt) nicht zu unterscheiden.
Wichtige Vorteile der 4–20-mA-Technik
Unempfindlichkeit gegen Störungen: Da es sich um ein eingeprägtes Stromsignal (und nicht um eine spannungsbasierte Messung) handelt, haben Spannungsabfälle auf langen Leitungen (z. B. durch den Leitungswiderstand) keinen Einfluss auf die Genauigkeit des Messwerts.
Lange Übertragungswege: Stromsignale können problemlos über große Distanzen (Hunderte von Metern) zwischen Feldgerät und Schaltschrank übertragen werden.
Zwei-Leiter-Technik (Loop-Powered): Häufig werden Messumformer (wie die im Handbuch beschriebenen Temperatur-Messumformer für Kopf- oder Feldmontage) direkt über dieselbe zweiadrige Leitung mit Energie versorgt, über die auch das Messsignal übertragen wird. Es ist keine separate Spannungsversorgung am Sensor erforderlich.
Fehlerüberwachung nach NAMUR (NE 43)
In der Prozessindustrie ist die Norm NAMUR NE 43 etabliert, die den genauen Strombereich für Diagnose- und Fehlerzustände festlegt:
<3,6mA: Sensorausfall, Drahtbruch oder Hardwarefehler (unterer Grenzwert).
3,8…20,5 mA: Normaler Arbeits- und Überwachungsbereich (inkl. Über- und Untersteuerungsbereich).
> 21mA: Sensorfehler (z. B. Kurzschluss oder Messbereichsüberlauf).
Spannungs-Signal
Ein Spannungssignal ist neben der Stromschleife eine der klassischen Methoden, um Messwerte (wie Temperatur, Druck oder Füllstand) oder Steuerungsbefehle in der Automatisierungs- und Messtechnik analog zu übertragen. Dabei wird die physikalische Größe proportional in eine elektrische Spannung (gemessen in Volt) umgewandelt.
Gängige Standardbereiche
In der Praxis haben sich vor allem drei Spannungsbereiche etabliert:
0…10V: Der am weitesten verbreitete Standard. 0V entspricht dem Minimalwert des Messbereichs, 10V dem Maximalwert.
2…10V: Eine Variante mit „Live-Zero“. Da das Signal bei 0 % Messwert bei 2V beginnt, lässt sich ein Kabelbruch oder ein Stromausfall des Sensors leicht erkennen (wenn 0V anliegen, liegt ein Fehler vor).
±10(Bipolar): Wird häufig dort eingesetzt, wo Werte in beide Richtungen gemessen oder gesteuert werden müssen (z. B. Drehzahlvorgaben für Antriebe, die vorwärts und rückwärts laufen können, oder Regelventile).
Hauptvorteile von Spannungssignalen
Einfache Schaltungstechnik: Die Erzeugung und Auswertung von Spannungen ist elektronisch unkompliziert und kostengünstig. Viele Mikrocontroller und Analog-Digital-Umwandler (ADCs) messen intern ohnehin Spannungen.
Keine Bürde notwendig: Im Gegensatz zur Stromschleife (wo ein Messwiderstand/Bürde nötig ist, um den Strom in eine Spannung umzuwandeln) wird ein Spannungssignal direkt hochohmig gemessen. Es fließt nahezu kein Strom über die Messleitung.
Gut für kurze Distanzen: Innerhalb von Schaltschränken oder auf eng begrenzten Maschinenmodulen arbeiten Spannungssignale schnell, präzise und zuverlässig.
Physikalische Nachteile und Grenzen
Spannungsabfall über die Leitung: Nach dem ohmschen Gesetz (U = R x I) fällt über jeden Kabelwiderstand eine gewisse Spannung ab, wenn Strom fließt. Da lange Leitungen einen eigenen Widerstand haben, kommt am Ende der Leitung (am Eingang der SPS) oft eine geringere Spannung an, als der Sensor ausgesendet hat. Das verfälscht das Messergebnis.
Empfindlichkeit gegen elektromagnetische Störungen (EMV): Spannungseingänge sind hochohmig ausgelegt. Dadurch wirken sie wie Antennen für elektromagnetische Felder (z. B. von Motoren, Frequenzumrichtern oder Starkstromkabeln), die Störspannungen in die Messleitung einkoppeln können.
Typische Einsatzbereiche
Aufgrund der genannten physikalischen Grenzen findet man Spannungssignale eher in Bereichen, in denen kurze Kabelwege und kontrollierte Umgebungen herrschen:
Gebäudeautomation und Heizungstechnik (z. B. Stellsignale für Lüftungsklappen oder Raumthermostate).
Labor- und Prüfstandstechnik. Bei sehr schnellen Änderungen von Messsingalen, meist >4kHz
Interne Signalübertragung zwischen Baugruppen innerhalb eines Schaltschranks.
Branchen & Einsatzgebiete
Gantner Instruments -Messsysteme werden weltweit für anspruchsvolle Test-, Mess- und Monitoringaufgaben eingesetzt.
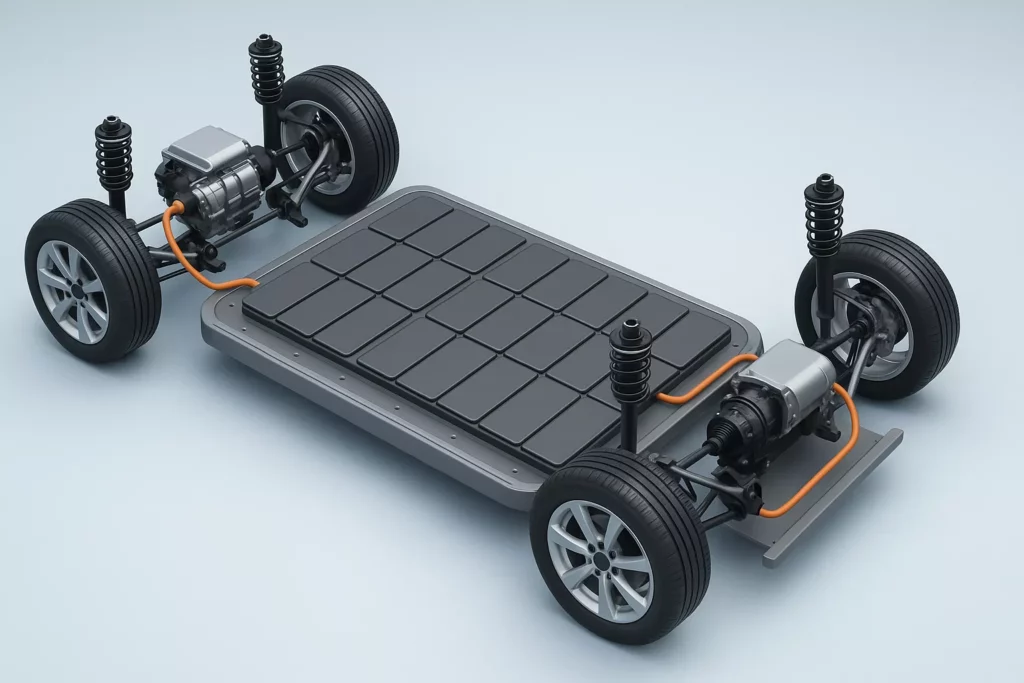
- Mobility – E-Antriebe, Batterien, Motor- und Antriebsstangtests, Eisenbahnüberwachung
- Aerospace – Triebwerksprüfung, Strukturtests, Systemintegrationstests Eisenbahnüberwachung
- Energie- und Kraftwerksanlagen – Windkraft-, PV-, Inverter- und Netzmonitoring.
- Strukturelle Überwachung (SHM) – Brücken, Gebäude, Infrastruktur, Schwingungs- und Belastungsanalysen.
- Forschung, Laborprüfstände & industrielle Qualitätssicherung – Entwicklung, Tests und Prozessüberwachung.
Ihre Vorteile mit PMR als Gantner Instuments Solution Partner
Wir liefern mehr als nur Hardware – bei uns erhalten Sie komplette, maßgeschneiderte Lösungen, exakt abgestimmt auf Ihre Messaufgabe.
Von der Auswahl der passenden Module über die Systemintegration bis zur Datenanalyse begleiten wir Sie als Partner auf dem Weg zur optimalen Messtechnik-Lösung.
- Maßgeschneidertes Messystem nach Kundenwunsch
- Vorkonfiguriertes System für sofortige Einsatzbereitschaft und Zeitersparnis
- Einbindung in bestehende Software- und Busarchitektur
- Die passende Sensorik und Transmitter
Kontaktieren Sie uns – wir beraten Sie gerne zu Ihrem individuellen Messsystem!